En 25 mm aksel, der måler 24,990 mm, faldet ned i en husboring, der måler 25,020 mm, efterlader et mellemrum på 0,030 mm. Intet ser forkert ud på tegningen, begge dele består et hurtigt skydelære-tjek, og alligevel afgør det hul, om samlingen kører stille og roligt eller ryster sig løs efter en måneds produktion. Skaft- og hultolerance er det, der sætter mellemrummet eller det greb, og det er normalt det første, der er værd at tjekke igen, når en genopbygning fejler to gange på samme måde.
Det praktiske svar er kort. Arbejd i et hulbaseret system som f.eks. H7, medmindre der er en klar grund til at lade være, vælg pasformklassen ud fra belastningsretningen, temperaturforskellen og montagemetoden, og bekræft derefter resultatet i tusindedele af en millimeter i stedet for at antage, at maskinmesteren vil lande nøjagtigt på nominel.
Hvordan en aksel- og hultolerance skrives
En størrelse som 25 H7 bærer to separate oplysninger. Bogstavet H fastsætter tolerancezonens position i forhold til nominelle 25 mm. For et hul betyder store bogstaver H, at den nedre grænse er nøjagtigt ved nominel, så zonen løber opad fra 25.000 mm. Tallet 7 fastsætter bredden af den zone, som kaldes tolerancegraden. Ved 25 mm er IT7 lig med 0,021 mm, så et H7-hul kan måle alt mellem 25.000 mm og 25.021 mm.
En aksel skrevet som 25 h6 følger samme logik i den modsatte retning. Små bogstaver h sætter den øvre grænse ved nominel, så akslen løber fra 24.987 mm til 25.000 mm. Ændring af bogstavet flytter hele zonen. Ændring af tallet ændrer kun, hvor bred zonen er, og den bredde vokser hurtigt med den nominelle størrelse.
Tolerancegradsbredder for nominelle størrelser over 18 mm og op til 30 mm, alle værdier i millimeter, baseret på ISO 286. | Tolerancegrad | Zonebredde ved 25 mm | Typisk brug |
| IT6 | 0,013 mm | Præcisionspasninger, lejesæder, fine maskinspindler |
| IT7 | 0,021 mm | Standard hulbasispasninger, generelle maskinhuse |
| IT8 | 0,033 mm | Presning og lokalisering passer med moderat belastning |
| IT9 | 0,052 mm | Løstløbende pasformer, dækker på ikke-kritiske led |
| IT10 til IT11 | 0,084 til 0,130 mm | Svejste eller boltede strukturer, generøse spillerum |
Skridtet fra IT7 til IT9 mere end fordobler det tilladte bånd. Den enkelte kvalitet adskiller ofte en kontrolleret prespasning fra en samling, der har brug for at holde sammensætningen sammen.
Hulbasis eller akselbasis
ISO 286 lader dig forankre tolerancezonen på begge dele. I et hulbaseret system forbliver hullet ved H, og skaftets bogstav ændres for at skabe pasformen. I et akselbaseret system forbliver akslen ved h, og hulbogstavet ændres.
Hulbasis vinder i de fleste produktioner, fordi huller er sværere at afslutte til størrelse og nemmere at måle. En river, en borestangsindstilling eller en stikmåler er dedikeret til én nominel diameter, så at holde variationen på akslen, som drejes og slebes til den størrelse, der er nødvendig, holder værktøjsomkostningerne nede. Akselbasis giver mening, når en færdig aksel, såsom en slebet spindel eller en koldttrukket stang, skal acceptere flere forskellige nav, eller når en aksellængde er delt på tværs af en produktfamilie.
Klarering, overgang og interferens passer
Når begge zoner er kendt, er pasformen forskellen mellem dem. Resultatet er et mellemrum, et område, der krydser nul, eller et permanent greb. Tabellen nedenfor viser samme 25 mm led med fem skaftbogstaver mod et H7 hul. Negative værdier betyder interferens.
Frirum og interferensområder for et 25 mm H7-hul parret med almindelige akseltolerancer, værdier i millimeter. | Tilpas | Type | Afstandsområde | Hvor det passer |
| 25 H7/t6 | Klarering | 0,000 til 0,034 mm | Lokalisering med let bevægelse, montering i hånden |
| 25 H7/g6 | Klarering | 0,007 til 0,041 mm | Luk glideren med en oliefilm, spindler og guider |
| 25 H7/k6 | Overgang | -0,015 til 0,019 mm | Placeringen passer til, hvor nøgler eller dyvler bærer momentet |
| 25 H7/p6 | Interferens | -0,035 til -0,001 mm | Let tryk, bevarer en bøsning uden fastgørelsesanordninger |
| 25 H7/s6 | Interferens | -0,048 til -0,014 mm | Permanent kraftpasning, tryk eller krympesamling |
Bemærk at H7/k6 krydser nul. Enhver overgangspasning er et væddemål på de faktisk producerede størrelser, så det er kun pålideligt, når begge dele er målt eller lavet under statistisk kontrol. På tværs af et parti på halvtreds buske giver en overgangspasning normalt nogle få stramme dele og nogle få løse.
Hvorfor lejesæder ikke følger IT-karakterer
Rulningslejer ankommer færdige, så deres boring og udvendig diameter toleranceres af lejestandarden frem for ISO 286. For en 25 mm boring i normal toleranceklasse er boringen nominel eller op til ca. 0,010 mm mindre, og den bliver aldrig overdimensioneret. Den enkelte regel ændrer på, hvordan den matchende aksel skal skrives, fordi en aksel produceret ved præcis 25.000 mm allerede er en let interferens i den boring.
Tynde sektionsringe tilføjer en anden komplikation. En presset ring tager sædets geometri, så et hus, der passerer diameterkontrollen, men som bærer 0,010 mm ovalitet, overføres, som former sig lige ind i løbebanen. På højpræcisionssamlinger betyder rundhed og tilspidsning normalt mere end selve diameterbåndet.
Arbejdsreglen er, at ringen, der roterer i forhold til belastningsretningen, har brug for det strammere sæde, mens den stationære ring kan løbe løsere. I en ventilator med en roterende aksel og et fast hus betyder det et akselsæde omkring k6 eller m6 og et hus omkring H7 eller J7. Vend arrangementet og huset bliver den stramme side.
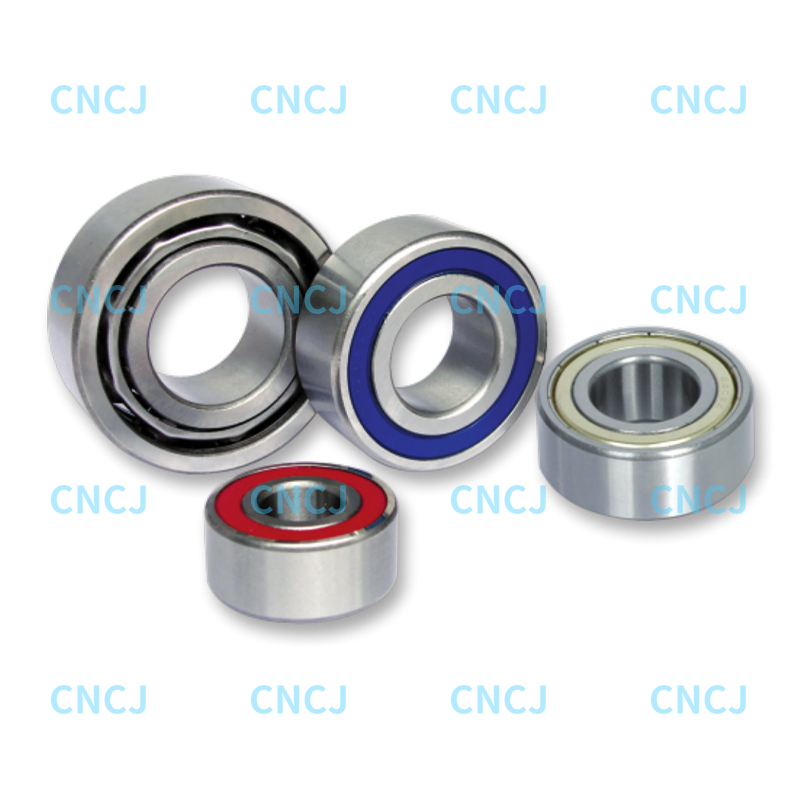 52 og 53 serier dobbeltrækkede vinkelkontaktlejer Disse dobbeltrækkede vinkelkontaktlejer er nyttige, hvor pasformsklasse og forspænding skal være afbalanceret, og bærer kombinerede belastninger med forseglede designs og lavfriktionssmøring. Se produkt →
Passer interagerer også med intern frigang. Et dobbeltrækket vinkelkontaktleje, der sidder med en prespasning på begge ringe, mister en del af sin løbeafstand til det elastiske klemme, hvilket er en af grundene til, at forspænding og pasform skal vælges sammen. Vores notat vedr valg af forspænding til 52 og 53 serie lejer går gennem den samme afvejning fra lejesiden.
Ting, der tilsidesætter tegningen
Temperatur
Stål vokser omkring 0,0115 mm pr. 100 mm længde for hver 100 grader Celsius temperaturstigning. På et 25 mm skaft, der er cirka 0,029 mm, bredere end et helt IT7-bånd. Et varmt skaft glider langt lettere ind i et koldt hus, end tegningen antyder, og et led, der føltes rigtigt på en kold bænk, kan miste sit greb, når maskinen når arbejdstemperatur.
Afrunding og tilspidsning
En boring med tre flige kan rapportere en perfekt diameter, når den måles på tværs af to punkter, mens den opfører sig som en interferenspasning i drift. Kontroller rundheden ved tre positioner, og hold tilspidsningen inde i et lejesæde til en brøkdel af diametertolerancen.
Overfladefinish og belægning
Interferens måles på tværs af toppene af to overflader. Slibemærker og drejningsspidser bliver flade under presningen, så en ru aksel mister cirka en til to tusindedele af en millimeters effektivt greb. Plettering og maling på en husboring bevæger sig den anden vej og skal lægges til den nominelle størrelse, før pasformen beregnes.
Måleforhold
Grænser og tilpasninger forudsætter 20 grader Celsius og et kalibreret instrument. Et mikrometer, der holdes på en varm del, en skydelære klemt med et kraftigt tommelfingertryk eller et butiksgulv, der svinger tyve grader mellem skift, kan alle kassere en perfekt komponent.
Monteringsmetode
En samling, der skal bruge ti tons pressekraft på papir, kan i praksis have brug for en hydraulisk presse, en induktionsvarmer eller en krympepasning. Hvis det eneste tilgængelige værktøj er en dødslagshammer, skal du reducere interferensen før produktionen starter i stedet for efter det første revnede hus.
Sådan angives en tilpasning uden omarbejde
- Fastgør den nominelle størrelse fra funktionskravet, ikke fra nærmeste lagerbjælke.
- Bestem belastningsretningen for hver del, og identificer, hvilken komponent der roterer i forhold til belastningen.
- Vælg pasformen først: frigang til bevægelse, overgang til placering, interferens for et permanent greb.
- Overtag hulgrundlaget og skriv hullet som H plus den karakter, der matcher den krævede nøjagtighed, normalt H7 eller H8.
- Vælg det akselbogstav, der giver den frigang eller interferens, du ønsker, og skriv derefter begge grænser i millimeter.
- Tjek tallene i forhold til temperatur, belægningstykkelse og tilgængeligt monteringsværktøj, før du frigiver tegningen.
- Angiv målemetode og temperatur på tegningen, når båndet er stramt.
Kl skrive begge grænser eksplicit er det trin, der oftest springes over, og det er det, der sparer flest penge, fordi det fjerner ethvert argument om, hvad H7 betyder for netop den diameter.
Hvor disse valg dukker op i rigtigt udstyr
Generel roterende støtte, fra pumper og blæsere til små gearkasser, kører normalt et dybt rillekugleleje på et akselsæde i området j5 til k6 og et hus i H7 eller J7, med den strammere side placeret på den ring, der bærer den roterende belastning.
 Dybe rillekuglelejer til generel roterende støtte Enkle lejer med høj belastningskapacitet og lavfriktion til pumper, ventilatorer og gearkasser med 42 og 43 serier i flere specifikationer. Se produkt →
Udstyr, der skal forblive stabilt under kombineret radial og aksial belastning, såsom kompakte drev, transportørruller og styrede køretøjer, bruger ofte et dobbeltrækket leje med begge ringe siddende mere fast. Her skal pasformen og den indvendige frigang tunes sammen, fordi for meget klem på begge ringe fjerner den løbefrigang, der holder støj og vibrationer lavt.
Dobbeltrækkede kuglelejer til kombinerede radiale og aksiale belastninger Dobbeltrækkede vinkelkontaktlejer tager radial og to-retning aksial belastning, tilføjer høj stivhed og passer til nav, præcisionsmaskineri og fastsiddende arrangementer. Se produkt → At Ningbo Wanshun leje , de tolerancespørgsmål, vi modtager fra maskinbyggere, involverer næsten altid et sæde kopieret fra en ældre tegning uden at kontrollere belastningsretningen eller driftstemperaturen igen.
Holde tolerancebeslutninger enkle
Aksel- og hultolerance er et lille stykke regnestykke med stor effekt på pålideligheden. Forankring zonen på hullet, vælg pasformen fra det arbejde, samlingen skal udføre, og skriv begge grænser, så butikken, inspektøren og køberen læser de samme tal. Når et led skal arbejde varmt, sidde på et tyndt ringleje eller bære tung belastning, skal du behandle pasformen og den indvendige frigang som én beslutning frem for to, for under brug opfører de sig sådan.